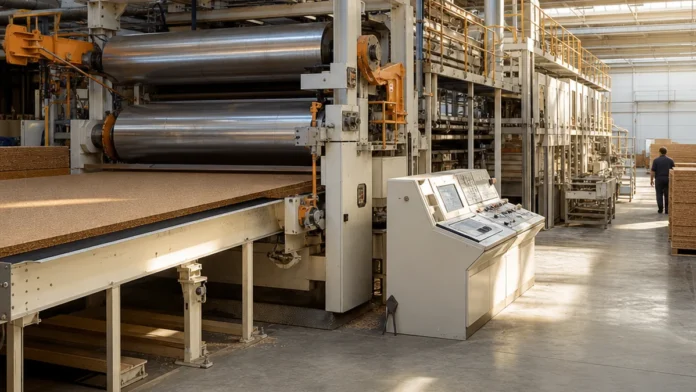

في منظومة التحويل الثانوي للخشب، يشكل التصنيع الصناعي للألواح الخشبية والألواح المشتقة ركيزة أساسية للاقتصاد الدائري. سواء تعلق الأمر بألواح الخشب الحبيبي (المضغوط)، أو ألواح الألياف متوسطة الكثافة (MDF)، أو الخشب الرقائقي التقني، فإن هذه الصناعة تستفيد من المنتجات الثانوية للمناشر، وأخشاب التخفيف، والمواد المعاد تدويرها. بفضل خطوط الكبس المستمر الحديثة والابتكارات الكيميائية في الراتنجات المتصلدة بالحرارة، تنتج المصانع مواد مركبة ذات خصائص ميكانيكية مستقرة ومعايرة بدقة.
في الواقع، يلبي التصنيع الصناعي للألواح الخشبية المتطلبات المتزايدة للاستدامة والتصميم البيئي في الأثاث والبناء. يستبدل الصناعيون تدريجياً الروابط التقليدية القائمة على اليوريا فورمالدهيد براتنجات صديقة للبيئة ذات انبعاثات منخفضة جداً من المركبات العضوية المتطايرة. يتناول هذا الملف التقني تفاصيل مراحل العملية الصناعية، من التكسير إلى الكبس الهيدروليكي المستمر، والمعايير البيئية E05 و CARB2، بالإضافة إلى آفاق التوريد للمصممين والمصنعين في المغرب.
1. تحضير المواد: إزالة اللحاء، التكسير والتجفيف
تبدأ المرحلة الأولى من التصنيع الصناعي للألواح الخشبية بالتحضير الدقيق للمواد الخام الخشبية. تُقشر جذوع أخشاب التخفيف ومخلفات المناشر أولاً في أسطوانات دوارة. بعد ذلك، تقوم كسارات ذات سكاكين بتحويل الخشب إلى رقائق خشبية متجانسة ومعايرة.
بالنسبة لألواح MDF، تخضع الرقائق لعملية تفكيك حراري ميكانيكي للألياف تحت بخار ماء مضغوط. تفصل هذه العملية الألياف النباتية الفردية دون تدمير تركيبتها السليلوزية الطبيعية. أما بالنسبة لألواح الخشب الحبيبي، فتمر النشارة عبر كسارات دقيقة تفصل الجزيئات السطحية الدقيقة عن الجزيئات الأكثر خشونة في قلب اللوح. أخيراً، تقلل أنابيب تجفيف عملاقة الرطوبة المتبقية في الخشب إلى أقل من 3%.
2. التلصيق والراتنجات الجديدة الصديقة للبيئة
تحدد مرحلة التلصيق الأداء الميكانيكي والتصنيف البيئي للوح النهائي. تُدخل جزيئات أو ألياف الخشب المجففة في آلات تلصيق سريعة حيث تُرش الراتنجات على شكل رذاذ مجهري:
تاريخياً، هيمنت راتنجات اليوريا فورمالدهيد (UF) على الإنتاج الصناعي. أما الآن، تفرض المتطلبات الصحية العالمية خفضاً جذرياً لانبعاثات الفورمالدهيد. تعتمد المصانع روابط قائمة على الميلامين-يوريا-فورمالدهيد (MUF) للألواح المقاومة للرطوبة (جودة مقاومة للماء P3/CTB-H). بالإضافة إلى ذلك، يتيح ظهور البولي يوريثان بدون فورمالدهيد مضاف (راتنجات pMDI) والروابط الحيوية المصدر القائمة على اللجنين اعتماد ألواح تتوافق مع المعايير الصارمة CARB Phase 2 و Super E0 (F****).
لمقارنة أسعار وخصائص الأنواع المختلفة من الألواح في السوق المغربي، يرجى الاطلاع على مؤشر أسعار الخشب في المغرب بالإضافة إلى دليلنا حول أنواع الخشب للنجارة.
3. الكبس المستمر الآلي والتثبيت الحراري
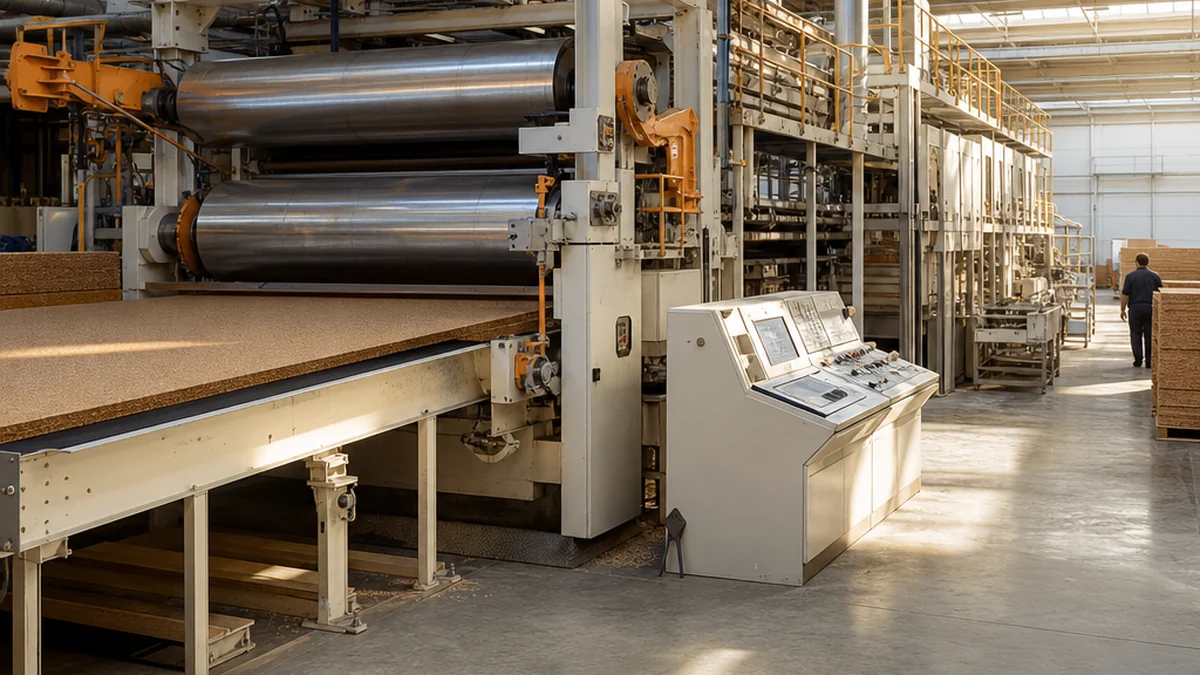
يمثل الكبس المستمر القلب التكنولوجي لمصنع الألواح الحديث. تُوزع الألياف أو الجزيئات الملصقة على حزام ناقل لتشكيل طبقة سميكة ومنتظمة تمامًا.
تدخل هذه الطبقة بعد ذلك إلى مكبس مستمر بحزامين فولاذيين مزدوجين مسخنة بسائل حراري لدرجات حرارة تصل إلى 200 إلى 240 درجة مئوية. تحت التأثير المشترك لضغط هيدروليكي يصل إلى عشرات البارات والحرارة، يتصلب الراتنج فوراً. تعدل الأسطوانات الهيدروليكية التي يتم التحكم فيها رقمياً سمك اللوح بدقة تصل إلى عُشر المليمتر على كامل عرض الإنتاج.
| نوع اللوح | المادة الخام الرئيسية | نوع الراتنج المستخدم | الكثافة المتوسطة | التطبيقات الرئيسية للأعمال التجارية (B2B) |
|---|---|---|---|---|
| لوح MDF قياسي | ألياف خشبية مفككة | راتنج MUF منخفض الانبعاثات E1/E05 | 700 إلى 800 كجم/م³ | أثاث مطلي بالورنيش، أبواب داخلية، تأثيث تجاري |
| لوح الخشب الحبيبي (المضغوط) | رقائق ونشارة خشب مطحونة | UF معدل أو راتنج حيوي المصدر | 600 إلى 680 كجم/م³ | خزائن مطبخ، أثاث مكتبي، دواليب |
| خشب رقائقي تقني | طبقات مقشرة متقاطعة (حور/أوكومي) | راتنج الفينول أو الميلامين | 450 إلى 550 كجم/م³ | نجارة دقيقة، هياكل سيارات، قوالب بناء قابلة لإعادة الاستخدام |
| لوح OSB هيكلي | شرائح خشبية كبيرة موجهة | راتنج pMDI خالٍ 100% من الفورمالدهيد | 600 إلى 650 كجم/م³ | بناء الهياكل الخشبية، أرضيات حاملة، أسقف |
بعد الخروج من المكبس، تُقطع الألواح المستمرة بالطول بواسطة مناشير طائرة رقمية. ثم توضع في مبردات نجمية عملاقة لتثبيت درجة الحرارة وإزالة الرطوبة المتبقية قبل الصنفرة النهائية. للتواصل مع مستوردي وموزعي الألواح المشتقة في المغرب، يرجى الاطلاع على دليل موردي الخشب في المغرب.

4. المعايرة، الصنفرة ومراقبة الجودة
تضمن المرحلة الأخيرة المطابقة الهندسية وحالة السطح للألواح. تمر الألواح المثبتة عبر آلات صنفرة صناعية متعددة الرؤوس مجهزة بأحزمة كاشطة ذات حبيبات متدرجة (من حبيبات 40 إلى حبيبات 220). تزيل هذه العملية القشرة السطحية الناتجة عن الكبس وتمنح اللوح تفاوتًا في السماكة أقل من 0.2 ملم.
بالإضافة إلى ذلك، تقوم ماسحات ضوئية بصرية وأجهزة استشعار بالموجات فوق الصوتية بفحص كل لوح للكشف عن أي انفصالات أو فقاعات داخلية محتملة. تُختبر الألواح في المختبر وفقًا للمعايير الأوروبية EN 312 (للخشب الحبيبي) و EN 622 (للألياف): مقاومة الشد العمودي، الانتفاخ بعد الغمر في الماء، ومعامل المرونة في الانحناء. تشجع اللوائح البيئية التي تتبعها الوكالة الوطنية للمياه والغابات (ANEF) على استخدام هذه الألواح الموحدة والمعتمدة.
5. أسئلة متكررة (FAQ) حول تصنيع الألواح
ما الفرق بين لوح E1 ولوح E05؟
تسمح المعيار الأوروبي E1 بانبعاث أقصى من الفورمالدهيد قدره 0.1 جزء في المليون. أما الفئة الأكثر صرامة E05 فتقسم هذا الحد إلى النصف (0.05 جزء في المليون)، مما يضمن جودة هواء داخلي مثالية في المنازل والمكاتب.
هل يمكن إعادة تدوير ألواح الخشب الحبيبي المستعملة؟
نعم، تدمج المصانع الحديثة الآن ما يصل إلى 70% من الخشب المعاد تدويره بعد الاستهلاك. تُطحن الأثاث القديم، وتُخلص من تركيباتها المعدنية بواسطة فواصل مغناطيسية، ثم تُعاد إدخالها في عملية التصنيع.
ما هي الألواح المشتقة التي يجب تفضيلها للبيئات الرطبة في المغرب؟
بالنسبة للحمامات والمطابخ، من الضروري استخدام ألواح ذات جودة مقاومة للماء (MDF مقاوم للماء يمكن التعرف عليه بلونه الأخضر أو خشب رقائقي خارجي WBP). تقاوم هذه الألواح دورات التكثف المتكررة دون انتفاخ.

